آشنایی با استانداردهای IPS-C-PI-240 و IPS-C-PI-290 در صنعت پایپینگ
4دقیقه
آنچه در این مقاله میخوانید [پنهانسازی]
در پروژههای نفت، گاز، پالایش و پتروشیمی ایران، استانداردهای صنعت نفت ایران موسوم به IPS (Iranian Petroleum Standards) مرجع اصلی طراحی، متریال، اجرا و بازرسی به شمار میروند. در دپارتمان پایپینگ (PI)، دو استاندارد ساخت و نصب یعنی IPS-C-PI-240 (مربوط به لولهکشی درونواحدی یا فرایندی) و IPS-C-PI-290 (مربوط به خطوط لوله انتقال خارج از واحد) نقشی کلیدی در هدایت تیمهای اجرایی و کنترل کیفیت دارند.
در این مقاله الزامات کلیدی، وجوه تمایز و نکات بازرسی فنی این دو استاندارد پرکاربرد را بررسی میکنیم.
ساختار کدگذاری استانداردهای IPS
برای درک بهتر نامگذاری این مدارک، ساختار کدهای IPS به شرح زیر است:
- حرف C نشاندهنده فاز اجرا و نصب (Construction and Installation) است.
- دو حرف PI بیانگر حوزه مهندسی پایپینگ و خطوط لوله (Piping and Pipelines) است.
- عدد سهرقمی انتهای کد، دامنه کاری مشخص آن مدرک را تعیین میکند.
استاندارد IPS-C-PI-240 چیست؟
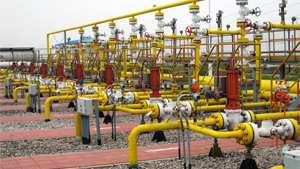
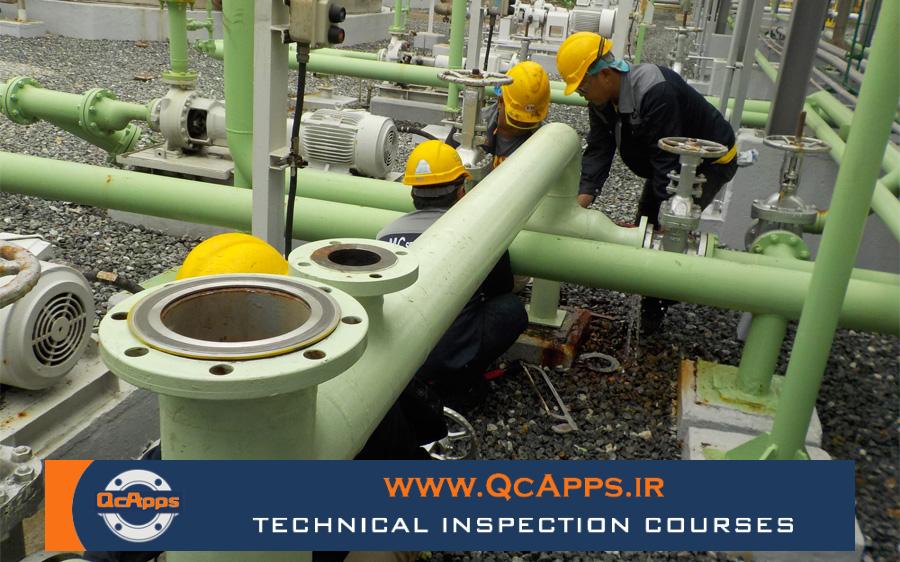
استاندارد IPS-C-PI-240 تحت عنوان الزامات اجرایی لولهکشی داخل واحد (Plant Piping System) شناخته میشود. این مدرک کلیه مراحل پیشساخت (Prefabrication)، برپایی و مونتاژ (Erection)، اتصال به تجهیزات و تست سیستمهای پایپینگ را در محدوده باتری لیمیت (On-Plot / Plant Piping) پوشش میدهد.
مرجع بینالمللی این استاندارد، کد معروف ASME B31.3 (Process Piping) است.
مهمترین الزامات IPS-C-PI-240:
- پیشساخت اسپولها: الزامات آمادهسازی سرجوشها، تلرانسهای مجاز ساخت اسپول و رعایت فاصله بین جوشهای متوالی (معمولاً حداقل ۵۰ میلیمتر یا دو برابر ضخامت لوله).
- نصب شیرآلات و فیتینگها: جهت جریان (Flow Direction)، دسترسی اپراتوری به فلکهها و همراستایی اتصال فلنجها.
- اتصال به تجهیزات حساس: الزامات سختگیرانه برای عدم اعمال بار و تنش اضافی پایپینگ به نازلهای پمپها، کمپرسورها و توربینها (Cold Spring / Nozzle Alignment).
- فلنجها و پیچها: بررسی روانکاری بولتها، استفاده از واشر متناسب با کلاس فشاری و سفتکردن پیچها به روش ضربدری و با اعمال گشتاور (Torque) مشخص.
- تستهای هیدرواستاتیک و پنوماتیک: تمیزکاری خطوط پیش از تست، هواگیری کامل، تأمین فشار تست و بازرسی نشتیها.
استاندارد IPS-C-PI-290 چیست؟
استاندارد IPS-C-PI-290 مختص اجرای خطوط لوله انتقال روزمینی و زیرزمینی بینواحدی و برونواحدی (Pipelines) است. این استاندارد هدایتکننده عملیات ساخت خطوط انتقال نفت، گاز و فرآوردههای هیدروکربنی در مسیرهای طولانی خارج از محدوده پالایشگاهها و سایتهای فرایندی (Off-Plot) است.
مرجع بینالمللی این استاندارد، کدهای ASME B31.4 (خطوط انتقال مایعات) و ASME B31.8 (خطوط انتقال و توزیع گاز) است.
مهمترین الزامات IPS-C-PI-290:
- عملیات مسیرسازی و حفاری کانال: آمادهسازی حریم خط (Right of Way – ROW)، بسترسازی (Bedding) با خاک سرندشده و حفر ترنچ با عمق و شیب مجاز.
- خمکاری سرد لولهها (Field Cold Bending): تعیین حداقل شعاع مجاز خم سرد بدون آسیب به پوشش و ممانعت از ایجاد دفرمگی یا چروک (Wrinkle).
- ریسه کردن لولهها (Stringing) و جوشکاری خط: مونتاژ لولهها در امتداد ترنچ با کلمپهای داخلی/خارجی و انجام جوشکاری سرجوشهای محیطی (Tie-in و خط اصلی).
- حفاظت در برابر خوردگی و پوششکاری درز جوش: اعمال پوشش حرارتی (Heat Shrinkable Sleeve) روی سرجوشها، انجام تست عایق (Holiday Test) با ولتاژ متناسب پیش از لولهگذاری درون کانال.
- لولهگذاری (Lowering-in) و پرکردن ترنچ: جابهجایی ایمن لوله به درون ترنچ با سایدبوم، تست تراکم خاک (Backfilling) و نصب علائم و مارکرهای شناسایی خطوط مدفون.

تفاوتهای کلیدی بین IPS-240 و IPS-290
- حوزه کاربرد: استاندارد 240 در فضای محدود و متراکم پالایشگاه یا پتروشیمی (پایپرکها و سامانههای فرایندی) کاربرد دارد؛ در حالی که استاندارد 290 در فضاهای باز و خطوط انتقال طولانی اجرا میشود.
- کدهای بالادستی: IPS-240 بر پایه ASME B31.3 نوشته شده، در حالی که IPS-290 بر پایه ASME B31.4 و ASME B31.8 است.
- تنشهای حاکم: در پایپینگ داخل واحد (240)، تنشهای ناشی از انبساط حرارتی و ممانهای اتصالی اهمیت دارند؛ در خطوط لوله (290)، اثرات نشست زمین، بارهای خاک، فشار درونی سیال و تغییرات طولانیمدت مسیر حاکم هستند.
- حفاظت کاتدی و پوشش: استاندارد 290 تأکید بسیار عمیقتری بر سیستمهای پوشش مدفون، هالیدی تست و یکپارچگی خط در برابر خاک دارد.

چکلیست بازرسی و کنترل کیفیت (QC) برای بازرسان
- در اجرای لولهکشی فرایندی (240)، حتماً هممحوری فلنجها با نازل پمپها با دیال گیج (Dial Indicator) یا روشهای تاییدشده کنترل شود تا از تنش مضاعف روی تجهیز جلوگیری شود.
- در اجرای خط لوله (290)، قبل از پاییناندازی لوله در ترنچ، تست هالیدی ۱۰۰ درصدی روی کل بدنه و محل درزجوشها برای اطمینان از عدم وجود هرگونه سوراخ پوشش (Pin hole) الزامی است.
- در هر دو استاندارد، مطابقت WPS و PQR تاییدشده، صلاحیت جوشکاران (WQT) و گزارشهای NDT سرجوشها طبق ضوابط پذیرش بررسی شود.
- اجرای مراحل تست فشار، تهیه تستپک، کنترل فشار گیجهای کالیبره و ثبت گزارش رسمی تخلیه و خشککردن خط بازرسی و ثبت شود.