آشنایی با استانداردهای MSS در صنعت پایپینگ
3دقیقه
آنچه در این مقاله میخوانید [پنهانسازی]
در صنایع نفت، گاز، پتروشیمی و تأسیسات صنعتی، اگرچه کدهای مرجع مانند ASME و API اسکلت اصلی طراحی و ساخت را تشکیل میدهند، اما بسیاری از جزئیات ساخت، ابعاد، الزامات تکمیلی، سیستم نشانهگذاری (مارکینگ) و کنترل کیفی قطعات ریختهگری توسط استانداردهای MSS تعیین میشود.
سازمان MSS مخفف Manufacturers Standardization Society of the Valve and Fittings Industry (انجمن استانداردسازی سازندگان صنعت شیرآلات و فیتینگها) است. استانداردهای این انجمن تحت عنوان MSS SP (Standard Practice) منتشر میشوند و مکمل بسیار مهمی برای استانداردهای بینالمللی هستند.
در این مقاله، جایگاه استانداردهای MSS، مهمترین کدهای پرکاربرد آن در پایپینگ و نکات بازرسی فنی مرتبط با آنها را بررسی میکنیم.
جایگاه استانداردهای MSS در مهندسی پایپینگ
انجمن MSS استانداردهای خود را با هدف یکپارچهسازی روشهای تولید، بازرسی و تلرانسهای ابعادی برای تجهیزاتی تدوین میکند که در کدهای اصلی نظیر ASME B16 به طور کامل به آنها پرداخته نشده است. در بسیاری از موارد، استانداردی که ابتدا توسط MSS تدوین شده، بعداً با بلوغ صنعتی به استانداردهای ملی آمریکا (ANSI/ASME) تبدیل شده یا مستقیماً در متون ASME به عنوان مدرک الزامی (Mandatory Reference) ارجاع داده میشود.
پرکاربردترین استانداردهای MSS SP در پروژههای صنعتی
از میان دهها استاندارد منتشرشده توسط MSS، چند مدرک در پایپینگ و بازرسی کنترل کیفیت (QC) بسیار کلیدی و روزمره هستند:
۱. استاندارد MSS SP-25 (سیستم استاندارد مارکینگ)
این استاندارد یکی از مهمترین مدارک بازرسی متریال است که الزامات نشانهگذاری و پلاکگذاری روی شیرآلات، اتصالات، فلنجها و یونیونها را مشخص میکند. این مدرک تعیین میکند چه اطلاعاتی (نظیر نام سازنده، کلاس فشاری، سایز اسمی NPS، مشخصه متریال ASTM و شماره ذوب) باید بهصورت برجسته (Cast)، کوبشی (Stamped) یا روی پلاک (Nameplate) درج شود.
۲. استاندارد MSS SP-55 (بازرسی چشمی قطعات ریختهگری)
شاید شناختهشدهترین استاندارد MSS برای بازرسان کنترل کیفیت، مدرک MSS SP-55 باشد. این مدرک راهنمای تصویری کنترل کیفی سطوح قطعات ریختهگری فولادی (مانند بدنه شیرآلات، فلنجها و پمپها) است. این استاندارد ۱۲ نوع ناپیوستگی سطحی (شامل حفرات گازی، ترکها، چروکیدگی، حفرههای انقباضی و ماسهزدگی) را دستهبندی کرده و سطوح قابلقبول و غیرقابلقبول را با مقایسه تصویری مشخص میکند.

۳. استاندارد MSS SP-75 (فیتینگهای جوشی استحکامبالا)
این استاندارد الزامات ساخت و ابعاد فیتینگهای لببهلب جوشی (Wrought Butt-Welding Fittings) از جنس فولادهای با مقاومت بالا را پوشش میدهد. این فیتینگها (نظیر گریدهای WPHY-42 تا WPHY-70) عموماً در ترکیب با لولههای خطوط انتقال گاز و نفت (API 5L) تحت استاندارد ASME B31.8 و ASME B31.4 استفاده میشوند.
۴. استاندارد MSS SP-97 (اتصالات انشعابی تقویتشده / اولتها)
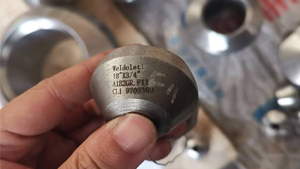
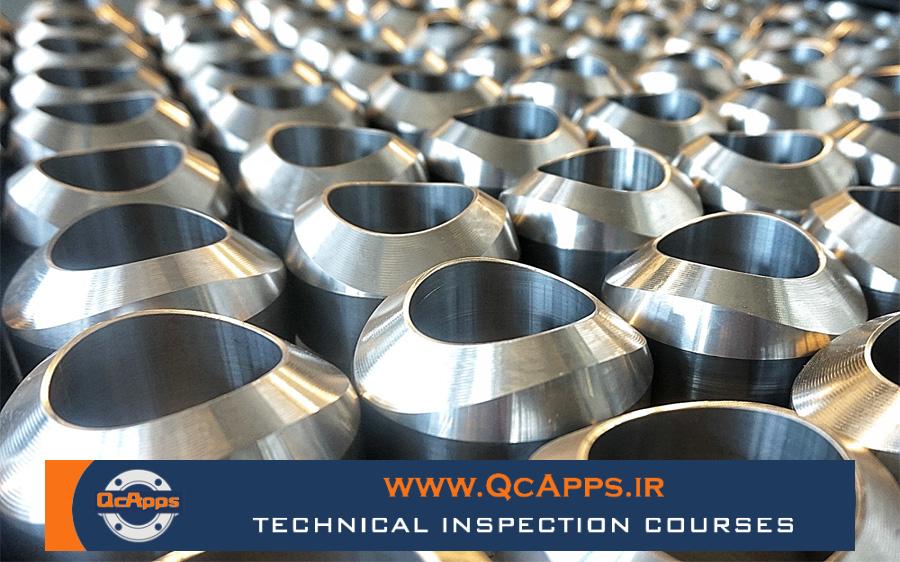
اتصالات انشعاب سرخود مانند ولدولت (Weldolet)، تردولت (Thredolet)، ساکولت (Sockolet) و البولت (Elbolet) ابعاد و تلرانسهای خود را از استاندارد MSS SP-97 دریافت میکنند. این اتصالات برای انشعابگیری از خطوط لوله بدون نیاز به استفاده از سهراهیهای سنتی (Tee) طراحی میشوند.
۵. استانداردهای MSS SP-58 و MSS SP-69 (ساپورتها و آویزهای لوله)
این مدارک جامعترین راهنما برای طراحی، انتخاب متریال، ساخت و نصب انواع نگهدارندهها، هنگرها (Hangers) و ساپورتهای پایپینگ در تأسیسات صنعتی به شمار میروند.
۶. استاندارد MSS SP-44 (فلنجهای خطوط لوله)
پیش از آنکه ASME B16.47 تدوین شود، استاندارد MSS SP-44 مرجع اصلی فلنجهای فولادی خطوط لوله در سایزهای بزرگ (NPS 12 تا NPS 60) بود. امروزه استاندارد ASME B16.47 سری A بر پایه همین استاندارد MSS SP-44 شکل گرفته است.
نکات کلیدی بازرسی کنترل کیفیت (QC) بر اساس استانداردهای MSS
- کنترل مارکینگ طبق MSS SP-25: بازرس متریال باید اطمینان حاصل کند که جهت فلش جریان روی بدنه شیرآلات (Check Valve و Globe Valve) منطبق با الزامات جهت نصب و طبق استاندارد SP-25 حک شده باشد و متریال تریم (Trim) و بدنه بهوضوح قابل ردیابی باشد.
- ارزیابی کیفی سطوح ریختهگری طبق MSS SP-55: بازرسان در مرحله ورود کالا (Receiving Inspection) شیرآلات ریختهگری، با استفاده از نمونههای مرجع چشمی MSS SP-55، زبری، حفرهها، پلیسهها و ناپیوستگیهای سطحی بدنه را پیش از ارسال به خط برای مونتاژ ارزیابی میکنند.
- کنترل ابعادی اولتها طبق MSS SP-97: در اتصالات انشعابی تقویتشده، کنترل شعاع انحنای کف انشعاب متناسب با سایز لوله هدر (Header) و زاویه پخ برای اتصال جوشی از موارد حیاتی است تا از ایجاد فاصله غیرمجاز (Bad Fit-up) جلوگیری شود.